Ştiri
Acasă / Ştiri / Știri din industrie / Cum să lipiți alama: Ghidul pas cu pas pentru îmbinări puternice, fără scurgeri
Lipirea alama diferă fundamental de lipirea sau sudarea cuprului. Conținutul mai mare de zinc necesită metale de umplutură diferite, încălzire mai controlată și o înțelegere clară a jocurilor articulațiilor. Fără abordarea corectă, riscați porozitatea, îmbinările slabe sau chiar vaporizarea zincului din metalul de bază. Acest ghid prezintă deciziile practice pe care trebuie să le iei înainte de a aprinde lanterna.
Lipirea are loc peste 840°F (450°C), cu mult peste temperaturile de lipire. Alama, fiind un aliaj de cupru și zinc, răspunde diferit la căldură decât cuprul pur. Principiul cheie este acesta: încălziți ansamblul uniform și alegeți un metal de umplutură cu un punct de topire care permite alamei să rămână solidă în timp ce umplutura curge în îmbinare prin acțiune capilară.
Pentru majoritatea îmbinărilor alamă-alama sau alamă-cupru, metalele de umplutură preferate sunt aliajele cupru-fosfor (seria BCUP) sau aliajele purtătoare de argint (seria BAg). Iată defalcarea:
| Aliaj de umplutură | Interval de topire (°F) | Cel mai bun pentru | Flux necesar? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Din alamă până la cupru, distanțe strânse | Nu (pe cupru), Da pe alamă |
| BAg-7 (56% Ag) | 1.145–1.365 | Din alamă până la alamă, secțiuni subțiri | Da |
| BAg-22 (49% Ag) | 1.290–1.510 | Imbinari cu goluri late, rezistenta buna | Da |
| BCuP-2 (fără argint) | 1.310–1.510 | Cupru la cupru utilizare limitată a alamei | Da on brass |
Materialele de umplutură cupru-fosfor curg bine pe cupru, dar pot ataca zincul din alamă, provocând pătrunderea intergranulară și fragilitatea. La lipirea alama, aliajele purtătoare de argint produc, în general, îmbinări mai puternice și mai ductile. Utilizați întotdeauna flux pe suprafețele de alamă pentru a preveni formarea de oxid în timpul încălzirii.
Acțiunea capilară, forța care atrage materialul de umplutură topit în îmbinare, funcționează cel mai bine într-un interval specific de joc. Pentru ansamblurile din alamă, jocul radial recomandat este de 0,0015 până la 0,005 inchi (0,04 până la 0,13 mm). Prea strâns restricționează fluxul; prea lat permite umpluturii să se epuizeze sau să formeze o legătură slabă, numai pe file.
Încălzirea neuniformă cauzează distorsiuni, vaporizare localizată a zincului (dezincificare) și defectarea îmbinărilor. Alama conduce bine căldura, dar o face mai lent decât cuprul pur. Componenta de zinc scade, de asemenea, punctul de topire al aliajului de bază, ceea ce înseamnă că puteți supraîncălzi tubul înainte ca umplutura să curgă.
Pentru producție sau lucrări de volum mare, un cuptor sau o instalație de lipire prin inducție oferă o încălzire uniformă și rezultate consistente. Pentru reparații pe teren sau prototipuri, funcționează bine o lanternă oxiacetilenă cu vârf mic spre mediu.
Chiar și meseriașii cu experiență au probleme cu alama. Mai jos sunt cele mai frecvente erori și cum să le evitați.
Alama începe să piardă zinc la aproximativ 1.660 ° F (905 ° C). Zincul vaporizat lasă în urmă o structură poroasă, slăbită și produce un fum alb, fumuriu, care este periculos de inhalat. Lucrați într-o zonă ventilată și mențineți temperatura chiar deasupra lichidului de metal de umplutură, nu mult peste acesta.
Filmul de oxid, uleiul sau murdăria blochează fluxul de umplere. Curățați mecanic zona de îmbinare cu o cârpă abrazivă sau o perie de oțel inoxidabil, apoi degresați cu acetonă sau alt solvent. Atingeți suprafețele curățate numai cu mănuși curate.
Diferitele clase de alamă, cum ar fi C26000 (alama cartuş) faţă de C36000 (alama pentru prelucrare liberă) — se comportă diferit la căldură. Alama de prelucrare liberă conține plumb; se lipește prost și se poate crăpa. Verificați întotdeauna compoziția aliajului și selectați un material de umplutură care se potrivește sau consultați fișa tehnică a materialului.
Alama se extinde mai mult decât oțelul și puțin mai mult decât cuprul atunci când este încălzită. În ansamblurile cu mai multe metale, dilatarea diferenţială poate alinia greşit îmbinarea înainte ca materialul de umplutură să se solidifice. Unii furnizori proiectează ansambluri de tuburi de cupru lipite care țin cont de această expansiune, asigurând o integritate constantă a îmbinărilor în combinațiile de materiale.
Când aveți nevoie de componente sau ansambluri din alamă brazată în volum, calitatea materialului de bază și consistența procesului de lipire contează la fel de mult ca și tehnica. Un producător de renume folosește cuptoare cu atmosferă controlată sau stații de lipire prin inducție pentru a elimina oxidarea și a menține calitatea uniformă a îmbinărilor. Căutați furnizori care oferă o gamă largă de 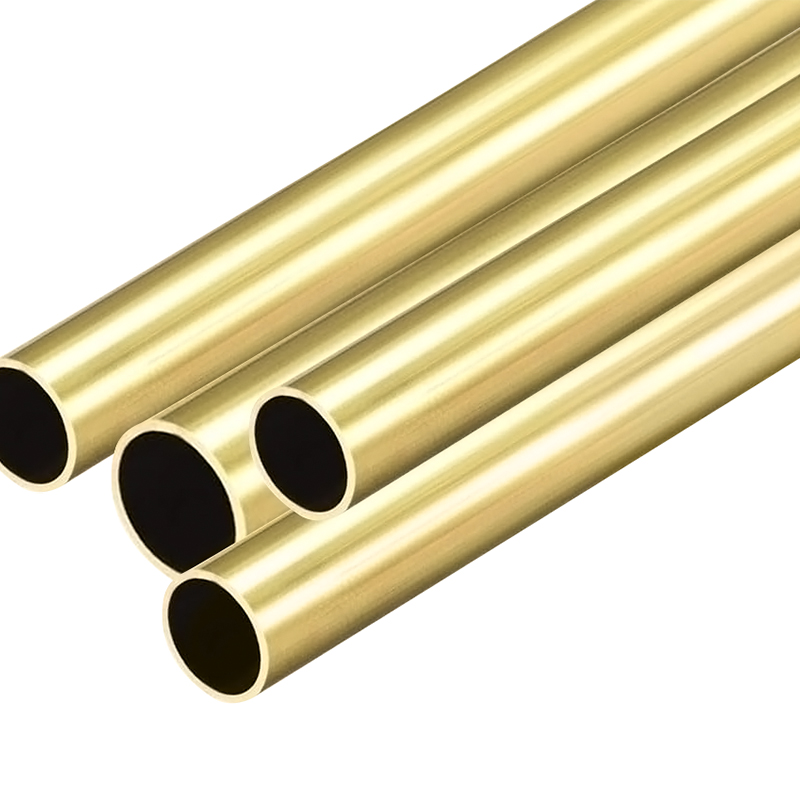 Tub de alamă cu precizie dimensională și curățenie a suprafeței Acest tub de alamă, disponibil în clasele H62, H63 și H65 cu OD 1,8-80 mm și perete 0,3-12 mm, asigură dimensiuni constante și curățenie pentru lipire fiabilă în sisteme de înaltă presiune. Vizualizare produs → produse din aliaje standard, cum ar fi H62 sau H65, și care pot oferi ansambluri de tuburi gata de lipire cu o pregătire consistentă a finalului. Aceeași fabrică care furnizează țevile de alamă are adesea cunoștințele de proces pentru a recomanda umplutura și designul de îmbinare corect pentru aplicația dumneavoastră specifică.
Pentru aplicațiile care implică sisteme de înaltă presiune sau transfer critic de căldură, cum ar fi condensatoare sau evaporatoare, precizia dimensională a tubului și curățenia suprafeței afectează direct calitatea lipirii. Aprovizionarea de la o unitate care controlează aceste variabile intern reduce riscul de defecțiuni în câmp.
Lipirea cu succes a alamei se reduce la trei etape nenegociabile. Mai întâi, alegeți metalul de umplutură cu purtător de argint corect și aplicați un flux de temperatură înaltă care se potrivește cu calitatea de alamă. În al doilea rând, proiectați îmbinarea cu spațiul și lungimea corespunzătoare corespunzătoare pentru a permite acțiunii capilare să-și facă treaba. În al treilea rând, încălziți uniform și opriți imediat odată ce umplutura curge. Cele mai bune braze sunt invizibile în interiorul îmbinării - umplutura vizibilă la exterior semnalează de obicei prea multă căldură sau prea multă umplutură.
Dacă ai nevoie 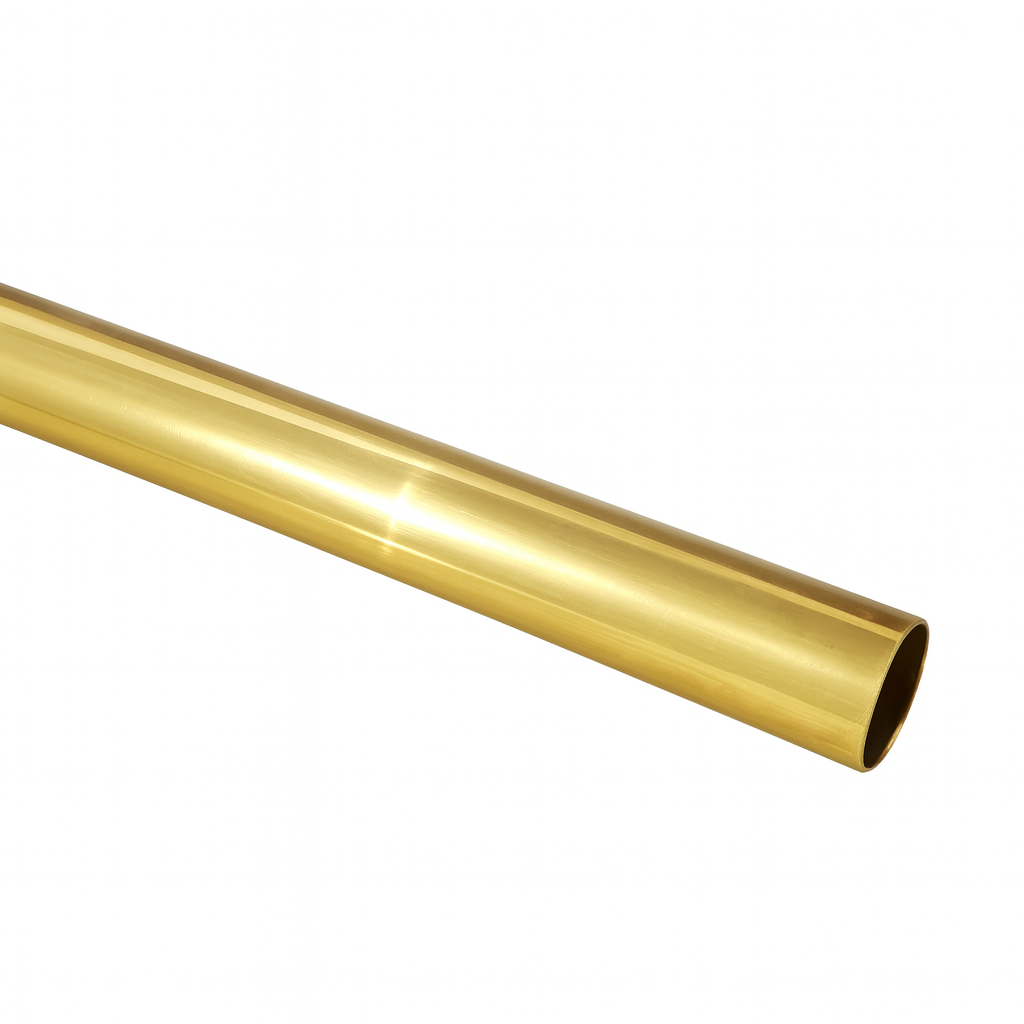 Tub din alamă H65 (C27000) pentru controlul consecvent al lipirii Tubul de alamă H65 oferă un echilibru între rezistență și ductilitate, cu o grosime stabilă a peretelui și o compoziție de aliaj, ceea ce face mai ușor controlul parametrilor de lipire pentru ansamblurile cu toleranță strânsă. Vizualizare produs → și ansambluri care îndeplinesc toleranțe strânse, luați în considerare colaborarea cu un producător care controlează atât calitatea materialului, cât și parametrii de lipire. Când tubul de alamă în sine este consistent în grosimea peretelui și compoziția aliajului, procesul de lipire devine mult mai ușor de controlat. Această consistență este diferența dintre o articulație care arată bine pe bancă și una care ține presiune ani de zile în teren.

Ce este un tub de cupru cu pereți groși? Tubul de cupru cu pereți groși, cunoscut și sub denumirea de tub de cupru cu pereți groși, este un tub metalic de...
Vezi detalii
Prezentare generală și importanță a tubului capilar de cupru În sistemele moderne de control industrial și de control de precizie, miniaturizarea și preci...
Vezi detalii
Ce este un tub de cupru? Analiza compoziției materiale și a caracteristicilor de bază Definiția Copper Tube Tubul de cupru este un obiect tubular din c...
Vezi detalii
Înțelegerea tuburilor pătrate de cupru: compoziție, grade și aplicații tipice Tuburi pătrate de cupru sunt extruziuni specializate care combină cond...
Vezi detalii
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Toate drepturile rezervate.

